| 网站主页 | 商家登陆(注册) | 今天日期:2026-10-31 |

|


|

|

 企业身份未认证
 联系人:殷帼萍
手机:15192795501电话:0532 85258525

| 联系人:殷帼萍 手机:15192795501 <给我发短信 >点击拨号< (联系我时,请告知本信息来自万维商机网!) |
 |
| 主页:jinsanhui.epyes.com |  |
| 电话:0532-85258525 <点击拨号 |
 |
| 微信:,QQ:3420486700 <点击发短信 |  |
| 邮箱:497173160@qq.com |  |
| 地址:山东青岛山东省青岛市黄岛区王台镇 | |
 温馨提醒:网上信息有风险,交易务必使用货到付款方式!
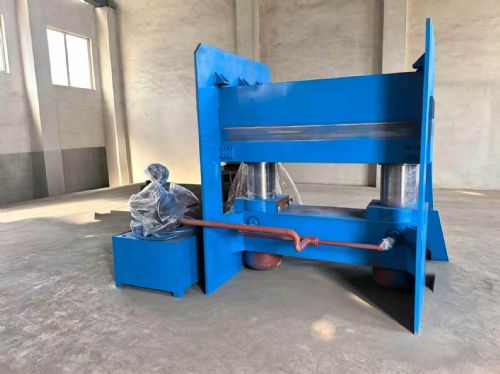
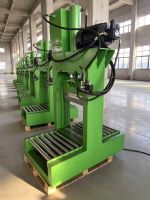
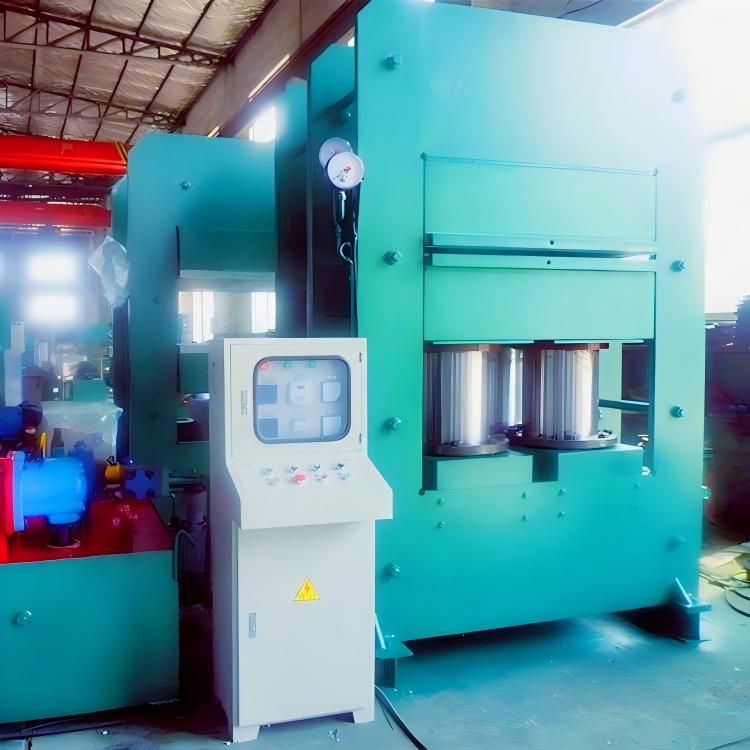
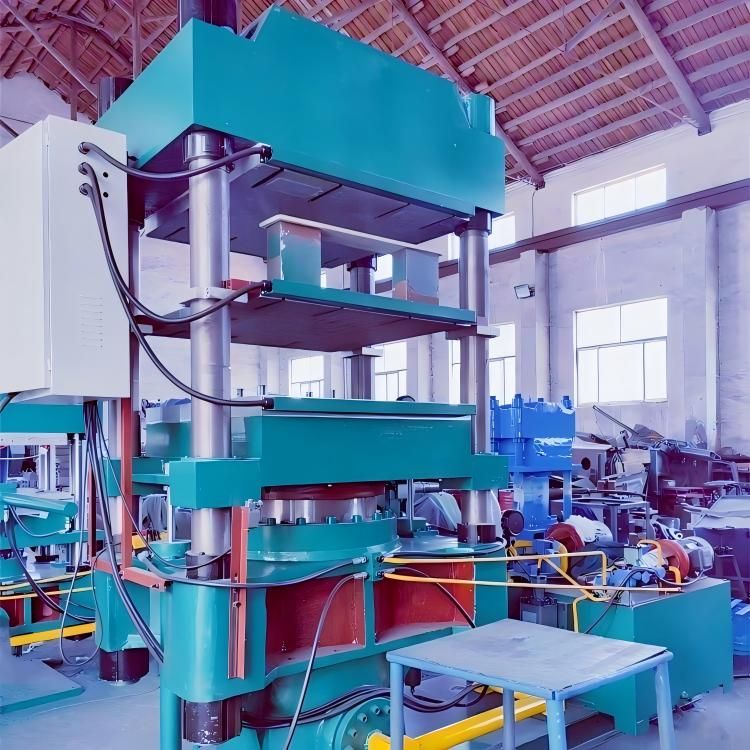
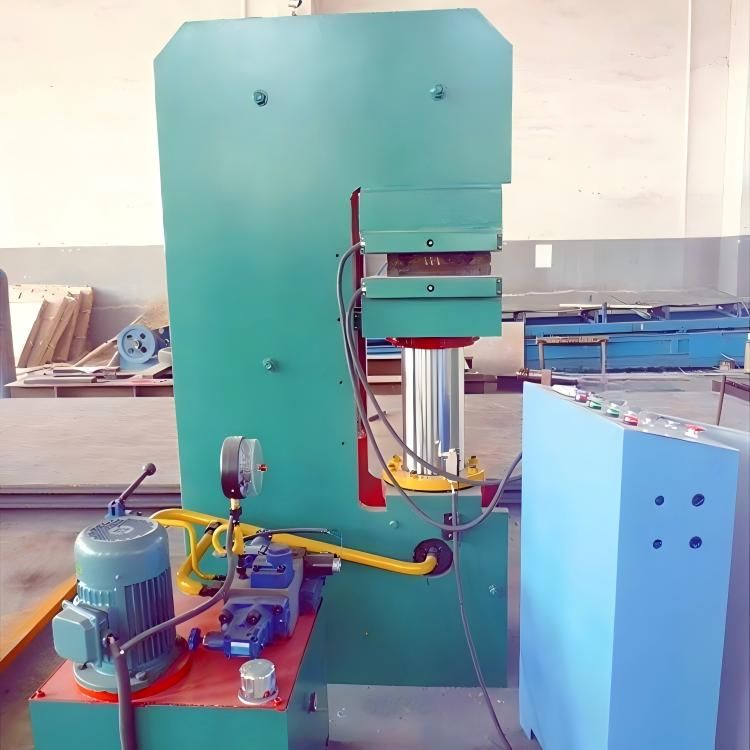
青岛金三汇多缸胶辊专用平板硫化机的手动推拉出模
以240吨1600mm*400mm为例子:合模力:2.40MN,热板间距:350mm,柱塞直径:250mm,柱塞行程:350mm,工作液压力:16Mpa,加热方式:电加热。本公司青岛金三汇机械可根据客户要求定制热板,合模力等各种型号柱式,框式,鄂式橡胶平板硫化机。
本质上是将模具承载于可滑动的“推拉板”上,通过人力将其从高温热板区域移出,以便在安全位置进行胶辊的取放。其核心价值在于避免操作工在狭小的热板间隙中承受高温与挤压风险。
青岛金三汇多缸胶辊专用平板硫化机通常采用多缸(多个油缸)提供合模力,结构以框式或鄂式为主,相比单缸机型,多缸能提供更均匀的压力分布,适合胶辊这类长条形或对平行度要求高的制品。
手动推拉出模的具体流程如下:
硫化完成:加热计时结束后,多缸同步泄压,活动平板(上热板)在自重或强制回程作用下抬起,与下模分离。
手动拉出:操作工握住推拉板(或模具底座)上的把手,沿着导轨或承托辊,将整副模具从热板的正下方水平拖拽出来。
安全取件:由于模具已移至设备外侧的固定架上,操作空间不再受上热板压迫,温度也相对降低,操作工可从容取出硫化成型的胶辊,并装入下一轮的生胶料。
推入复位:加料完成后,再次手动将模具推回热板中心位置,确保定位准确(否则合模时可能压坏模具或导致偏载)。
对于240吨胶辊硫化机,多缸配置通常意味着更宽的台面或更高的平行度要求。手动推拉在这种工况下需要注意:
推拉阻力:240吨的模具通常较重,为了让人力能推得动,导轨必须配备滚轮或承托辊来减小摩擦。
定位精度:多缸设备对模具归位的中心位置比较敏感。手动推入时通常设有限位挡块或导轨凹槽,推到位后会发出“咔嗒”的定位感,防止合模时油缸不同步导致模具错位。
手动推拉属于半自动或简易型配置,投入成本低,但对操作工的体力有一定要求。使用中需注意:严禁在未全开模(活动平板未抬升到位)时强行推拉,否则会刮伤热板工作面;推拉前确保模具已经与上方热板全分离
本页面位置:http://detail.epyes.com/ihtml8/242867.html

 以上信息由企业或个人自行提供。万维商机网对以上信息内容的真实性、准确性和合法性不承担任何保证责任,也不参与买卖双方的任何交易!
任何不见面的交易需谨慎对待,请尽量选择当面交易!


 版权所有:万维商机网